锂电材料、先进陶瓷、半导体粉体、稀土贵金属、油漆颜料、印刷色料、荧光发光材料、高端医药原料等行业,对超细粉体的杂质控制有着极为严苛的标准,尤其忌惮金属磁性异物。微量铁、铬、镍等金属磨损碎屑混入粉体,便会直接引发成品性能劣化:锂电材料易诱发电池自放电、循环衰减,甚至产生热失控风险;电子陶瓷粉体将破坏绝缘、介电关键性能;医药与催化粉体则会直接引入有害成分,造成产品污染报废。
气流磨借助超音速气流驱动物料颗粒相互碰撞实现粉碎,理论上无需研磨介质参与粉碎过程。但传统金属材质气流磨仍无法规避物料污染问题:高速固气两相流持续冲刷、撞击粉碎腔内壁、拉瓦尔喷嘴、文丘里进料组件、
分级轮、导流环、出料流道等全部过流部件,不锈钢、合金基体不断发生冲蚀磨损,剥离产生的金属微屑混入物料,成为制约高纯粉体生产的核心污染源。
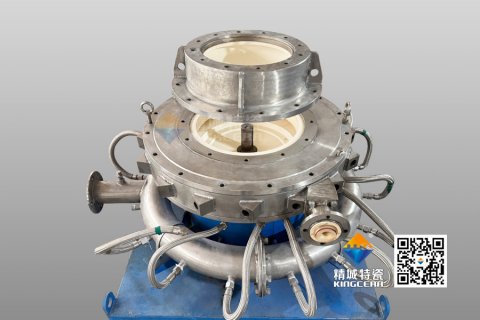
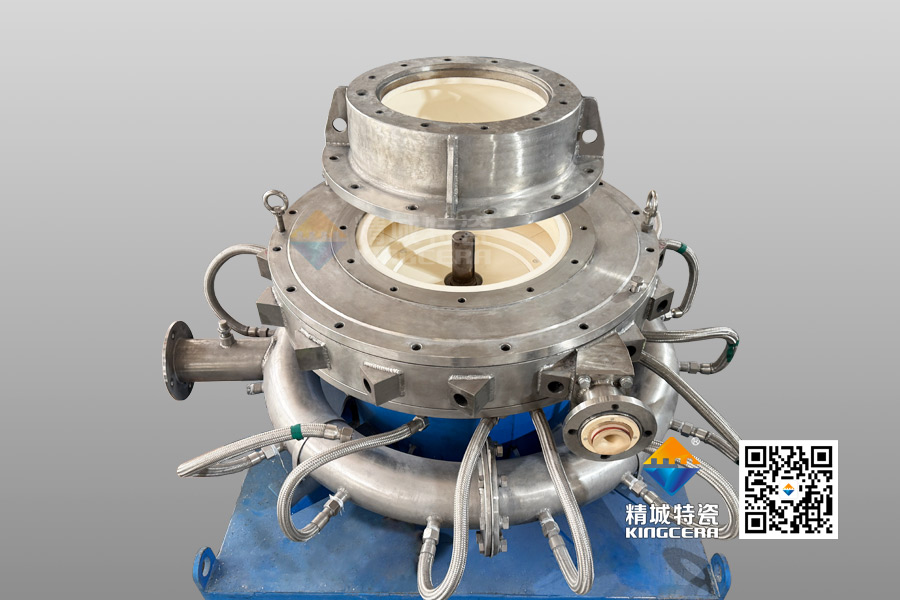
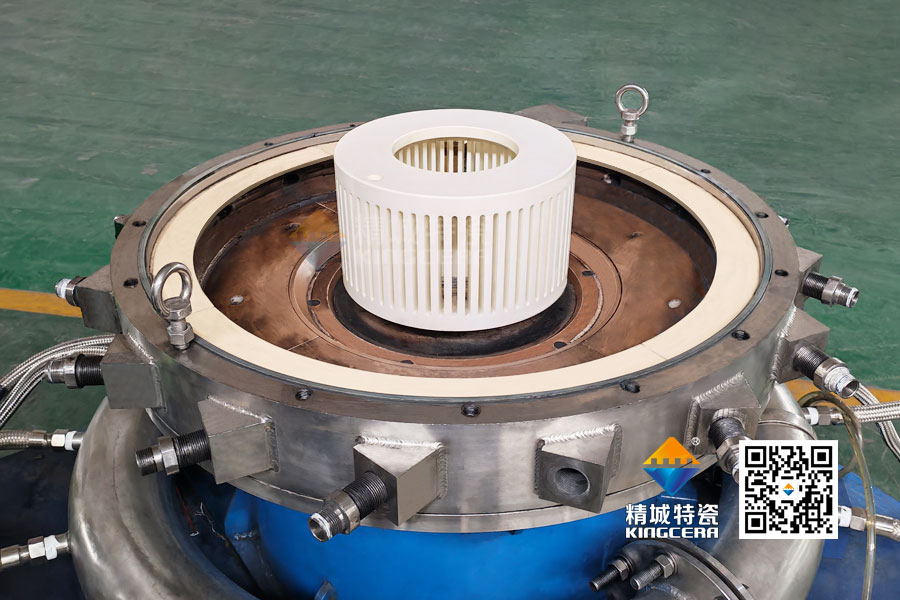
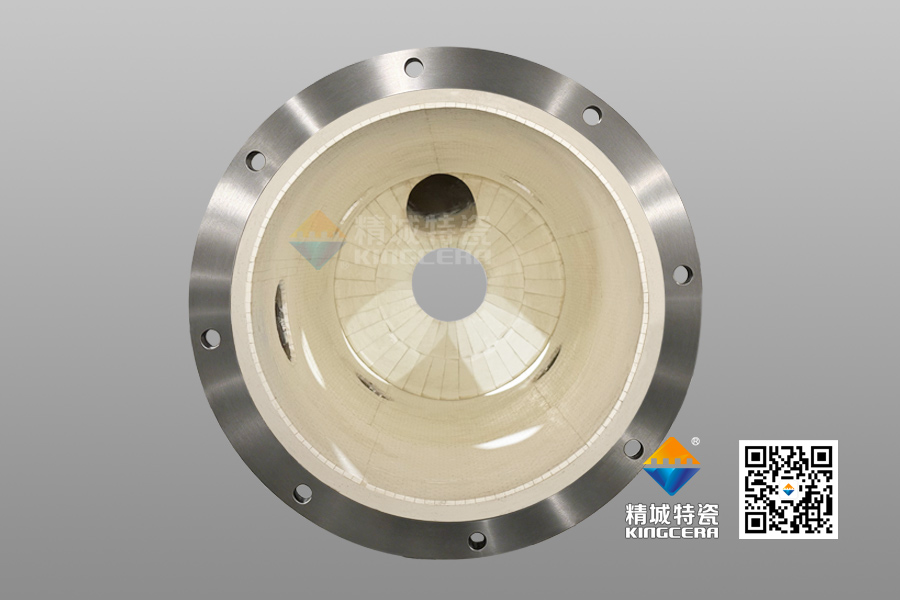
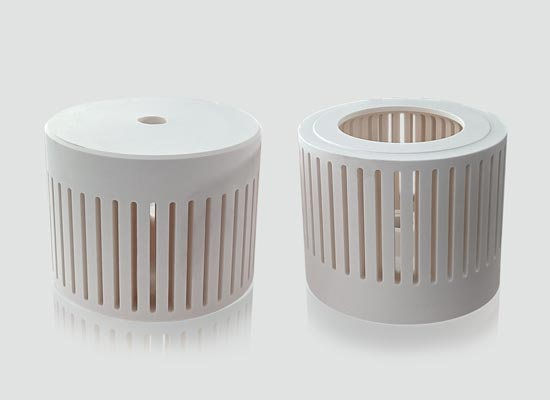
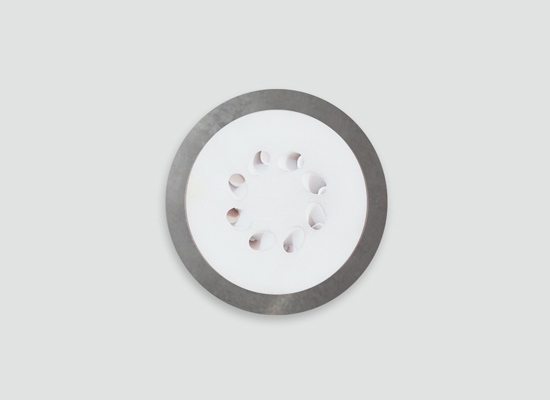
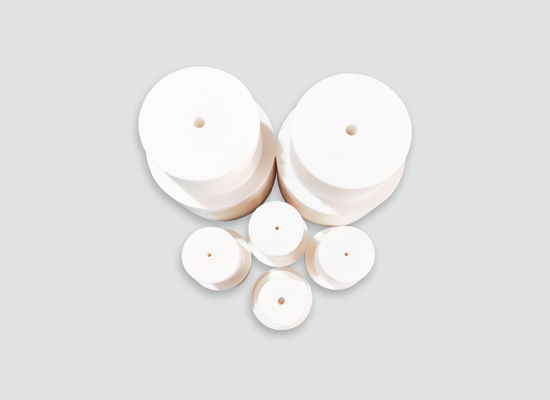
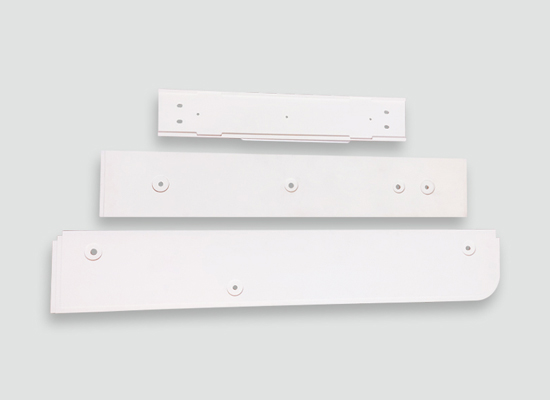
气流磨核心部件全陶瓷化,不等同于简单的局部粘贴陶瓷衬片,是将所有直接接触物料的过流核心组件,采用高性能工程陶瓷整体化制备。 粉碎腔腔体、进料文丘里管、螺旋绞龙、超音速喷嘴、
分级叶轮、导流中圈、出料蜗壳、过渡流道等关键构件,选用高纯氧化铝、氧化锆、锆铝复合增韧陶瓷(ZTA、ARZ)、碳化硅 SSiC、氮化硅等材料一体成型或整体装配;设备外部壳体保留金属结构件承担机械载荷,使物料流道与金属基体实现完全物理隔离,从硬件根源切断金属杂质的导入途径,同步兼顾超细粉碎能力与粉体高纯度管控需求。
两种防护方案核心区分
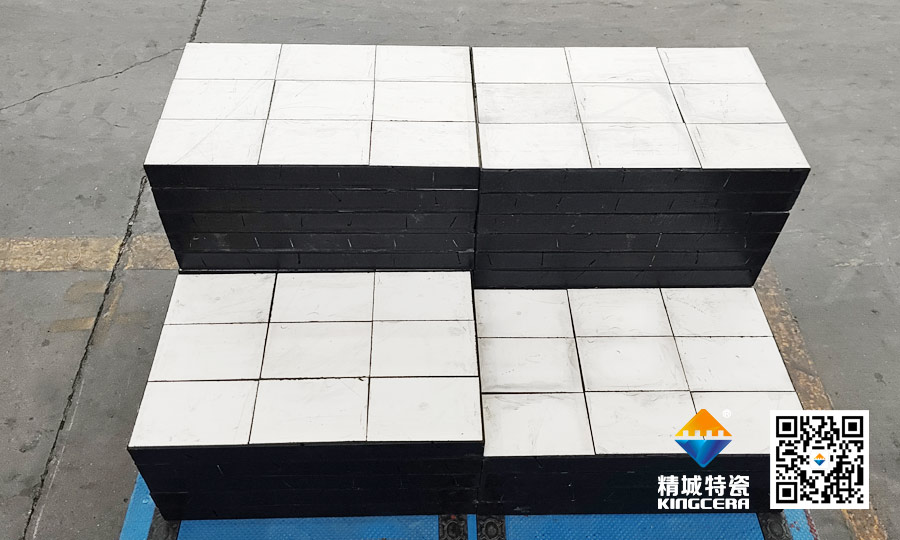
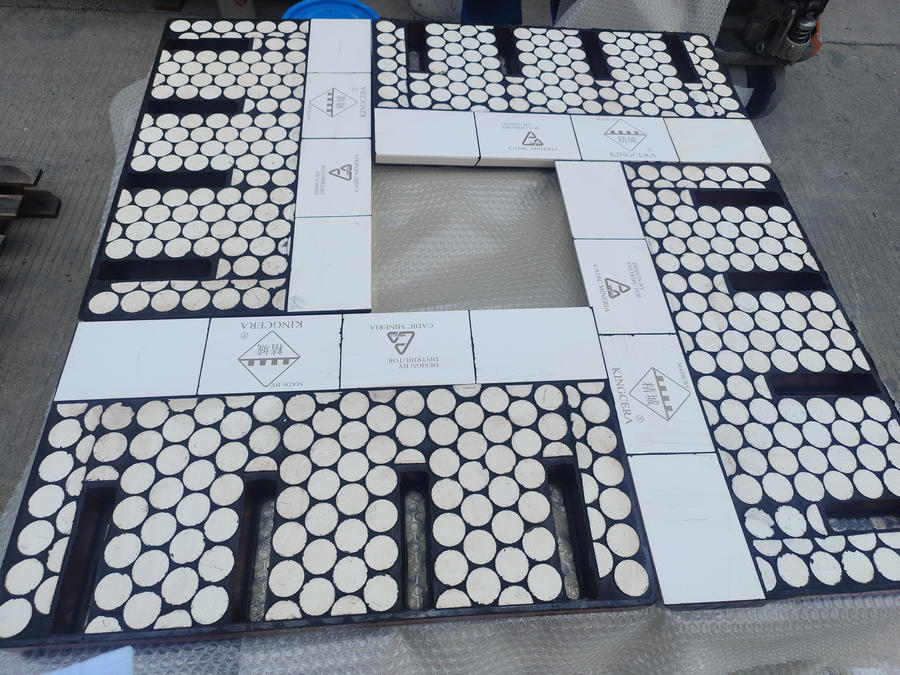
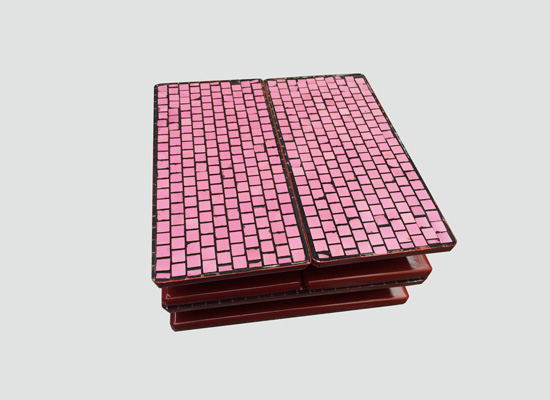
1. 陶瓷衬里(贴片内衬) 在金属基体表面粘接陶瓷片。部分厂商实施该方案时容易遗留诸多隐患:瓷片拼接间隙、表面高低差、瓷片规格选型不合理;或是基体除锈打磨不到位、粘接胶选型失误,极易出现粘接层失效、瓷片脱落,带来二次污染风险。
2. 核心部件全陶瓷化 与粉体接触的结构件本身即为陶瓷功能本体,不存在粘接夹层,真正做到物料全程不接触金属基体,是高纯气流磨升级的高阶技术方案。
全陶瓷化技术底层逻辑
1. 优异化学惰性,阻断化学反应污染 ZTA、ARZ、碳化硅、氮化硅等高性能工程陶瓷化学稳定性突出,绝大多数酸碱粉体、活性前驱物料都不会与其发生固相反应,无金属离子析出,适配高活性、强腐蚀性粉体加工工况。
2. 高硬度低磨损,抑制磁性异物生成 陶瓷构件洛氏硬度可达8.5—9.2,面对高硬度粉体冲刷,蚀损速率远低于合金钢。即便产生极微量陶瓷自身磨损碎屑,成分为Al、Zr、Si系陶瓷相,不属于磁性金属杂质,能够满足绝大多数高纯粉体的杂质管控指标。
3. 继承气流磨原有工艺优势 全陶瓷化改造仅替换物料接触功能件,不改变气流磨颗粒自碰撞粉碎的流体力学原理。设备依旧具备低温粉碎、粒度可调、粒径分布窄、支持密闭惰性气氛粉碎等固有优势,不需要牺牲产能与粒度指标换取粉体洁净度。
技术实现边界与工程难点
全陶瓷化不等于绝对零磨损,技术目标是彻底根除金属来源污染,将整体杂质水平控制在工艺允许的极低区间:
1. 陶瓷属于脆性材料,承受高速颗粒冲击、温度交变时,容易产生微裂纹、崩边剥落。需要通过流场仿真优化降低局部冲蚀负荷,同时选用高硬度、高韧性、耐候性优异的陶瓷基材,从原材料层面规避使用风险。
2.
陶瓷件的密封装配、精密加工难度大;喷嘴、分级轮这类高速、高磨损零部件,对陶瓷韧性、成型加工精度要求极高。陶瓷分级轮需要做动平衡。需要对每一件
陶瓷结构件做专项结构设计,最大限度缩小拼接缝隙。
3. 必须依据加工物料特性定制陶瓷材质:抗冲击耐磨工况优选ARZ增强氧化锆;强冲刷、高刚度工况选用碳化硅;高温、耐磨和抗腐蚀就选氮化硅;成本管控优先场景选用高纯氧化铝,都不能采用统一材质应对全部粉体工况。
产业应用价值
新一代高纯粉体制造长期面临行业矛盾:追求粉碎效率则纯度难以保障,严控纯度往往要牺牲设备使用寿命。气流磨核心部件全陶瓷化方案有效破解该痛点,可将金属磁性异物增量控制在 ppm 甚至亚 ppm 级别,适配锂电正极、固态电解质、半导体陶瓷粉体、荧光粉、高端药用粉体等高门槛生产要求,是超细高纯粉体干法制备的核心硬件解决方案。
湖南精城特种陶瓷,可提供气流磨全套陶瓷核心部件定制服务,根据客户粉体工况完成材质选型、结构优化、构件加工及技术指导,助力粉体企业稳定产出高纯超细粉体。欢迎来电咨询工况评估与解决方案。
文/魏晓军
 0731-84069187
15674861808
 中文
 English
 Español
 русский
 日本語
 한국어










 湘公网安备 43012102000459号